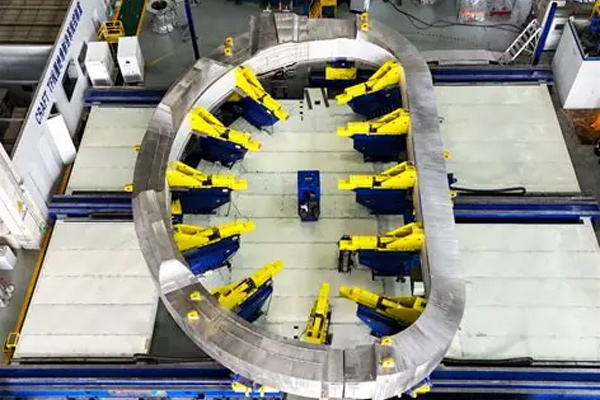
TF mıknatıslarının kumlama işlemi için beyaz erimiş alümina #24 mesh aşındırıcı malzeme.
TF süperiletken mıknatısların birincil alt tabakaları 316LN/304L östenitik paslanmaz çelik, bakır alaşımlı iletkenler ve yalıtım matrislerinden oluşur. Kumlama işleminin amaçları, yüzeydeki kireci ve yağ/gresi gidermek, kontrollü yüzey pürüzlendirmesi sağlamak ve epoksi veya poliimid yalıtım katmanlarının yapışma mukavemetini artırmaktır. Kritik kısıtlamalar arasında ferromanyetik safsızlıkların kesinlikle yasaklanması, minimum kalıntı kirliliği gereksinimleri, kontrollü yüzey profilleri ve göç edebilir metal iyonlarının girişinin önlenmesi yer alır. Beyaz erimiş alümina ≥%99,2 Al₂O₃ içerir ve neredeyse serbest demir ve manyetizma içermez. Buna karşılık, kahverengi erimiş alümina demir (Fe) ve titanyum (Ti) safsızlıkları içerir; süperiletken bobinlerin karakteristik kriyojenik sıcaklıkları ve güçlü manyetik alanları altında, bu safsızlıklar girdap akımları, manyetik gürültü ve lokalize ısınmaya neden olarak kritik akımı azaltabilir. Sonuç olarak, TF manyetik kumlama için yüksek saflıkta beyaz erimiş alümina #24 elek zorunludur; kahverengi erimiş alümina, çelik kum ve demir kum ise uygun değildir. Bunun özel nedenleri aşağıda açıklanmıştır:
-
Malzeme Mekanizması: Beyaz erimiş alümina, ferromanyetik safsızlıklardan arındırılmış olup, kriyojenik, yüksek manyetik alanlı ortamlarda çalışan ve yalıtım bağlama gereksinimleri olan süper iletken mıknatıslar için katı temizlik gereksinimlerini karşılar. Kahverengi erimiş alümina ve çelik kum, demir safsızlıkları içerir ve mıknatısın sönme riskini oluşturur.
-
Parçacık Boyutu Mekanizması: F24 tanecik boyutu, ankraj deseni derinliği, pul kaldırma verimliliği ve alt tabaka hasarı arasında optimum dengeyi sağlar; daha ince tanecik boyutları (F46/F60) yalnızca hassas işleme sonrası hafif pürüzlendirme için uygundur ve kalın haddelenmiş pulları etkili bir şekilde kaldıramaz.
-
Mühendislik Vaka Çalışmaları: ITER, JT-60SA ve CFETR gibi projelerdeki prototip TF bobinleri için, F24 mesh beyaz erimiş alümina, sıcak haddelenmiş iletkenlerin ön işleminde sürekli olarak uygundur. Hassas işlenmiş iletkenler için ise WFA 46 mesh kullanılır. Her iki işlem de yurt içi ve yurt dışı füzyon mühendisliği projelerinde paralel olarak kullanılmaktadır.
-
Risk Parametreleri: F24’ün büyük parçacık boyutu nedeniyle, parçacıkların yüzeye gömülmesini ve mikro hasara yol açmasını önlemek için kumlama basıncı ve kumlama sonrası temizlik işlemleri sıkı bir şekilde kontrol edilmelidir.
Tanecik boyutu ve aşındırıcı seçiminin daha derinlemesine yönlerine gelince:
Öncelikle, neden 24 gözenekli beyaz kaynaştırılmış alüminyum oksit tercih edilmeli?
Beyaz erimiş alümina 24 mesh, yaklaşık 600–850 μm nominal partikül boyutuna sahiptir. Büyük, keskin kenarlı partikülleri, her vuruşta yüksek darbe enerjisi sağlar; bu da onu kalın oksit tabakalarını, ağır hadde pullarını ve geniş alanlı iletken taban malzemelerini pürüzlendirmek için uygun hale getirir; tek geçişte derin bir ankraj profili (Rz 60–100 μm) elde edebilir. Yalıtım yapıştırma sistemleri önemli bir ankraj profili derinliği gerektirir ve derin profiller, epoksi reçine arayüzünde mekanik kenetlenme mukavemetini önemli ölçüde artırır.
-
Daha ince tane boyutları (F46/F60) yalnızca sığ profiller (Rz 20–45 μm) verir ve bu da yetersiz yapışma mukavemetine yol açar; yüksek akım ve düşük sıcaklıkta termal döngü koşulları altında, yalıtım katmanı ayrılmaya veya yapışma kaybına eğilimlidir. Yerli Plazma Fiziği Enstitüsü’nde TF iletkenleri için temel işlem, daha hafif oksit katmanlarına sahip iletkenler için tasarlanmış orta pürüzlülük seçeneği olan F46’yı kullanır ve bu, F24 yönteminden farklı bir işlem yolunu temsil eder.
-
F24’ten daha iri tanecik boyutları (örneğin, F12/F16), aşırı darbe enerjisi üreterek plastik deformasyona, yüzey mikro çatlaklarına ve temel malzemede gerilim yoğunlaşmalarına neden olur. 4,2 K’de düşük sıcaklıkta çevrim sırasında, mikro çatlak yayılımı iletken yorulma arızasına yol açabilir. Dahası, iri tanecikler temizlenmesi zor olan parçacık gömülmesine oldukça yatkındır; gömülü parçacıklar manyetik alanlara maruz kaldığında kusur kaynağı görevi görebilir.
-
WFA F24, pürüzlendirme için en uygun denge noktasını temsil eder: yeterli ankraj profili derinliği, kontrol edilebilir plastik deformasyon ve temizlenebilirlik sağlar. Sonuç olarak, F24 beyaz erimiş alümina, uluslararası füzyon cihazlarındaki TF bobinleri için üretim şartnamelerinde kalın oksit tabakalarına sahip iletkenlerin ön işlemi için uygundur.
İkinci olarak, neden diğer kumlama aşındırıcıları seçilmiyor?
-
Kahverengi Kaynaşmış Alümina (BFA): Düşük maliyetlidir ancak Fe ve Ti içerir; kalıntı ferromanyetik safsızlıklar, güçlü manyetik alanlarda lokal ısınmaya neden olarak potansiyel olarak ani soğumaya yol açabilir ve bu nedenle TF süperiletken mıknatıslar için uygun değildir.
-
Silisyum Karbür (SiC): Daha yüksek sertliğe ve güçlü kesme kabiliyetine sahiptir, ancak parçacıkları son derece kırılgandır; kırıldığında, ultra ince toz kolayca alt tabakaya gömülür ve temizlenmesi çok zordur; elektriksel iletkenlik riski taşıdığı için yalıtım sistemlerinde kullanılamaz.
-
Çelik Tanecik / Demir Bilye: Ferromanyetik; derhal elendi.
-
Cam Boncuklar: Küresel şekil; yalnızca yüzey işleme için uygundur ancak yeterli bir ankraj profili oluşturamaz; zayıf yalıtım yapışma mukavemetine neden olur; yalnızca parlatma için kullanılır, yapıştırmadan önce yüzey pürüzlendirme için kullanılmaz.